
Heavy Duty Hydraulic Shearing Machine: Mga Kapasidad, Uri, at Gabay sa Pagbili
Pagpili ng Kagamitan · Paggawa ng Plate
Mga Heavy-Duty Hydraulic Shearing Machine: Ginawa para sa Makapal na Plate
Sinasabi sa iyo ng mga tonnage figure na mas mababa sa higpit ng frame, rake geometry at blade-gap control. Narito ang aktwal na naghihiwalay sa isang light-duty na paggugupit mula sa isang makina na maaari mong patakbuhin sa loob ng mga dekada.
Mabilis itong natutunan ng isang workshop na kumukuha ng kontrata para sa 16 mm na mild steel plate. Ang swing beam shear na humahawak sa 6 mm sheet ay nagsisimulang magdaldalan, ang hiwa na gilid ay gumulong, at ang talim ay lumilihis nang sapat upang gawing bahagyang trapezoidal ang bawat plato. Ang makina ay hindi nasira; ito ay gumagawa ng isang trabaho na ang arkitektura nito ay hindi kailanman idinisenyo. Ang isang heavy duty hydraulic shearing machine ay ginawa para sa eksaktong ganitong uri ng trabaho — mga kapal ng plate mula sa humigit-kumulang 10 mm hanggang 25 mm at higit pa — at ang desisyon sa pagbili ay dapat magsimula sa materyal na pinutol mo araw-araw, hindi sa listahan ng presyo.
Ano ang talagang ginagawang "mabigat na tungkulin" ang shearing machine
Mabilis na nakakabit ang parirala sa mga magaan na makina, kaya nakakatulong na tingnan ang engineering kaysa sa sticker. Apat na elemento ang naghihiwalay sa isang tunay na plate shear mula sa isang sobrang kumpiyansa na sheet metal machine.
Istraktura ng frame. Ang pagputol ng makapal na plato ay nagtutulak ng malalaking pwersang patagilid sa ibabang talim, sa kama at sa mga gilid na frame. Gumagamit ang mga heavy duty shear ng pre-stressed, all-welded steel frame na naka-machine sa isang setup, kaya nananatiling parallel ang blade support sa paglipas ng mga taon ng serbisyo. Ang timbang ng frame ay hindi isang vanity number; ito ay ang pagkakaiba sa pagitan ng isang palaging cut line at isang frame na flexes sa isang mababaw na arko.
Galaw ng talim at kalaykay. Ang itaas na talim ay nakahilig kaya isang maikling segment lamang ang sumasali sa isang pagkakataon. Ang mga mas magaan na makina ay humawak sa anggulo ng rake na naayos; hinahayaan ka ng mga heavy duty na modelo na ayusin ito. Ang isang mas mataas na rake ay nagpapababa ng puwersa ng pagputol sa makapal na plato, habang ang isang mas mababang rake ay nagpapanatili ng manipis na mga gilid ng sheet na parisukat - isa sa hindi gaanong tinalakay at pinakakapaki-pakinabang na mga kontrol sa isang modernong paggugupit.
Hydraulic hold-down. Ang plate na lampas sa 10 mm ay sapat na matigas para iangat habang ini-stroke, at kapag ito ay umangat, gumagala ang hiwa. Ang maramihang mga hydraulic clamping cylinder ay pumipindot sa trabaho laban sa mesa sa buong cycle, at ang kanilang clamping force ay kasing desidido ng pangunahing cylinder tonnage.
Kontrol ng blade-gap. Tinutukoy ng agwat sa pagitan ng upper at lower blades ang laki ng burr at straightness ng gilid. Ang mga heavy duty na makina ay nag-aalok ng isang tumpak, adjustable na puwang sa halip na umasa sa mga shims at hula — karaniwang 5 hanggang 10 porsiyento ng kapal ng materyal. Ang hydraulic circuit na nagtutulak sa lahat ng ito ay nararapat din ng malapit na pansin; ang paraan ng pagbuo ng presyon, pag-synchronize ng mga cylinder at pagbawi sa pagitan ng mga stroke ay tumutukoy kung ano ang nararamdaman ng makina sa isang abalang shift. Ang teknikal na katangian ng hydraulic system sa isang CNC shearing machine ipaliwanag ito nang mas detalyado.
Ang isang heavy duty shear ay nakakuha ng pangalan nito sa ikalawang kalahati ng shift, kapag ang frame ay uminit, ang langis ay umabot sa operating temperatura, at ang talim ay nakakatugon pa rin sa plato sa parehong anggulo tulad ng ginawa nito sa unang hiwa ng umaga.
Guillotine o swing beam: dalawang arkitektura para sa magkaibang trabaho
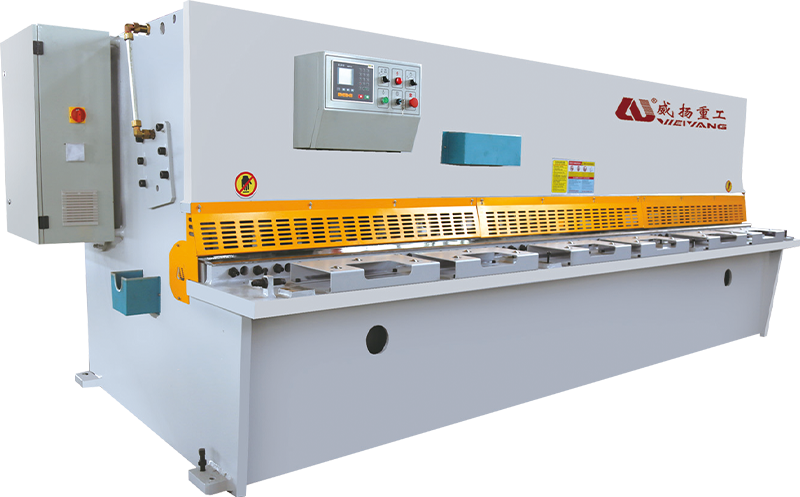
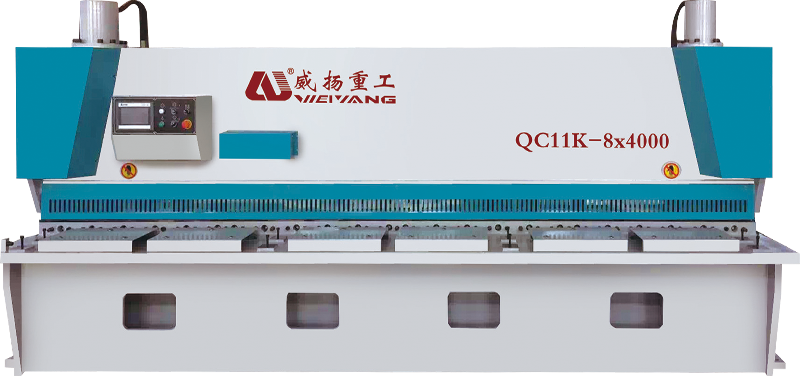
Karamihan sa mga heavy duty hydraulic shear ay nahuhulog sa isa sa dalawang kampo. Ang isang hydraulic guillotine - madalas na tinatawag na gate shear - ay nagtutulak sa talim pababa sa isang tuwid na patayong landas. Ang isang swing beam shear ay nakakabit sa itaas na blade sa mga pivoting arm, kaya ito ay sumusunod sa isang bahagyang arc sa panahon ng stroke. Wala sa alinmang uri ang mas mahusay sa pangkalahatan; ang desisyon ay nakasalalay sa hanay ng kapal na nangingibabaw sa iyong tindahan.
Dahil ang guillotine blade ay nananatiling patayo sa mesa, ito ay gumagawa ng mas malinis, mas predictable na mga hiwa sa makapal na materyal, at ang geometry ay nananatili sa ilalim ng paulit-ulit na mabibigat na paghampas. Ito ang arkitektura na tinukoy para sa 13 hanggang 25 mm plate, structural steel work at anumang operasyon kung saan ang kalidad ng gilid ay higit na mahalaga kaysa sa bilis ng pag-ikot. Ang makina ay mas mabigat, pisikal na mas malaki at mas mahal ang pag-install — ngunit ang bigat na iyon ay gumagana para sa iyo sa bawat hiwa.
Ang mga swing beam shear, sa kabilang banda, ay may mas kaunting mga gumagalaw na bahagi at mas maliit na bakas ng paa. Mas mabilis silang umiikot sa manipis at katamtamang sheet, na ginagawang natural na akma ito para sa mga production shop na humigit-kumulang 10 o 12 mm. Ang landas ng talim ay isang arko sa halip na isang tunay na patayong linya, kaya ang geometry ng gilid sa napakakapal na plato ay bahagyang hindi mapagpatawad. Kung ang hanay ng iyong kapal ay bihirang lumampas sa 12 mm, ang isang mahusay na gawa na heavy duty swing beam shear ay maaaring ang kailangan mo lang.
| Pagsasaalang-alang | Guillotine (gupit ng gate) | Paggugupit ng swing beam |
|---|---|---|
| Daanan ng talim | Tuwid na patayong paggalaw | Pivoting arc |
| Karaniwang hanay ng mabigat na tungkulin | 13–25 mm pataas | 4–13 mm |
| Ang kalidad ng gilid sa makapal na plato | Mahusay, matatag | Mabuti hanggang sa mga 10–12 mm |
| Frame at footprint | Mas mabigat, mas malaki | Compact, mas magaan |
| Pinakamahusay na angkop sa | Structural steel, paggawa ng plato | Sheet metal, magaan at katamtamang produksyon |
| Hydraulic complexity | Mas maraming silindro, mas malalim na kama | Mas simpleng circuit |
Ang mga pagtutukoy na magpapasya kung tatagal ang makina
Ang isang makina na ina-advertise bilang “20 mm × 2500 mm” ay maaari pa ring mabigo sa tuluy-tuloy na trabaho, dahil ang nameplate ay naglalarawan ng perpektong hiwa, hindi ang margin sa likod nito. Kapag naghahambing ng mga heavy duty hydraulic shears, suriin ang mga sumusunod na numero at mekanismo.
- Pagputol kapal at haba. Itugma ang rating sa iyong pinakakaraniwang materyal, hindi ang paminsan-minsang makapal na plato. Ang isang 16×2500 machine ay nagsisilbi sa isang tindahan na nakatira sa 10–16 mm plate na mas mahusay kaysa sa isang oversized na 25×3000 na kadalasang tumatakbo sa 10 mm.
- Saklaw ng anggulo ng rake. Ang variable na rake, karaniwang nasa 0.5° hanggang 2.5°, ay nagbibigay-daan sa iyong ibaba ang rake para sa manipis na mga sheet at itaas ito para sa mabigat na plato — ito ay lubos na nagpapalawak sa kapaki-pakinabang na hanay ng makina.
- Pagsasaayos ng blade-gap. Ang mga independyente, micro-adjustable na setting na may malinaw na mga readout ay nangangahulugang mas mabilis na pagbabago at pare-parehong kontrol ng burr mula sa batch hanggang sa batch.
- Mga stroke kada minuto. Ang mga heavy duty na makina ay karaniwang tumatakbo ng 8 hanggang 20 stroke kada minuto. Ang aktwal na throughput ay higit na nakadepende sa haba ng pagputol at kapal ng plato kaysa sa numero ng headline.
- Ang lakas ng motor at haydroliko na presyon. I-verify ang motor rating at system working pressure, at kumpirmahin na ang oil cooler ay may sukat para sa tuluy-tuloy kaysa sa paminsan-minsang operasyon.
- Saklaw ng back gauge. Ang isang programmable back gauge na may paulit-ulit na katumpakan sa paligid ng ±0.5 mm ay ginagawang isang production cutting station ang manual shear.
- Materyal ng talim at mga gilid. Ang mga de-kalidad na blades na may apat na magagamit na cutting edge ay nagpapababa ng gastos sa tooling at nagbibigay ng predictable na wear life.
Panoorin ang agwat sa pagitan ng nakasaad at patuloy na kapasidad. Ang isang shear sized para sa 25 mm na mild steel ay hindi magkakaroon ng mahigpit na tolerance sa 20 mm plate kung ito ay magpapatakbo ng walong oras na shift nang walang paghinto. Tanungin ang bigat ng frame, ang kapasidad ng paglamig ng langis at ang inirerekomendang duty cycle bago ka pumirma.
Isang makatotohanang pagsubok sa pagtanggap: gupitin ang 20 mm na mild steel sa buong haba ng kama, sukatin ang tuwid ng gilid at taas ng burr, ulitin nang hindi bababa sa limampung beses, at panoorin ang temperatura ng hydraulic oil habang tumatakbo. Ang matatag na geometry sa ikalawang kalahati ng pagsubok ay nagpapatunay ng higit sa anumang curve ng brochure.
Kung saan ang mga heavy duty hydraulic shear ay kumikita ng kanilang panatilihin
Sa sandaling mahawakan ng makina ang materyal, ang tunay na tanong ay kung ano ang ginagawa nito para sa pangkalahatang linya ng produksyon. Sa pagmamanupaktura ng makinarya, pinuputol ng mabibigat na gunting ang mga frame plate, base plate at mga bahagi ng istruktura sa dami ng batch — isang pattern na paulit-ulit na lumalabas sa case study ng industriya ng makinarya . Ginagamit ng mga steel service center ang parehong makina upang iproseso ang plato sa mga mabibiling blangko, habang ang mga plantang metalurhiko ay direktang naglalagay ng mga gunting sa mga linya ng paghahanda ng plato.
Pinutol ng mga fabricator ng sasakyang panghimpapawid ang mga structural blangko mula sa aluminum at high-strength alloys, kung saan ang pare-parehong kalidad ng gilid ay binabawasan ang oras ng machining sa ibaba ng agos. Kahit na ang mga kasangkapang hindi kinakalawang na asero, mga de-koryenteng enclosure at gawaing metal sa arkitektura ay nakasalalay sa isang tunay na parisukat na gilid bago tiklop at hinang. Sa bawat isa sa mga setting na ito, ang heavy duty shear ay karaniwang ang pinakamabilis na paraan upang gawing tumpak na blangko ang isang plato — basta ang talim, ang mga hold-down at ang anggulo ng rake ay itinakda para sa partikular na materyal na iyon.
Pagpapatakbo ng isang heavy duty shear na maayos: gap, rake at maintenance
Ang pagbili ng tamang makina ay ang unang hakbang lamang; Ang mga pang-araw-araw na setting ay nagpapasya kung gaano kaganda ang hitsura ng mga bahagi. Para sa mild steel, dapat magsimula ang blade gap sa humigit-kumulang 5 hanggang 10 porsiyento ng kapal ng plate — humigit-kumulang 0.8 mm sa 10 mm plate — pagkatapos ay i-fine-tune ayon sa direksyon ng burr at kundisyon ng gilid. Panatilihing mababa ang anggulo ng rake hangga't maaari habang malinis pa rin ang paggupit: ang mataas na rake ay nagpapababa ng puwersa ng pagputol, ngunit mas pinipinsala din nito ang manipis na mga gilid ng sheet.
Panuntunan ng hinlalaki ng blade gap. Magsimula nang mahigpit at buksan nang bahagya ang puwang hanggang sa magkapareho ang burr sa hiwa. Ang isang pare-parehong burr kasama ang buong haba ay isang mas mahusay na pang-araw-araw na tagapagpahiwatig kaysa sa isang micrometer na pagbabasa sa isang malamig na makina.
Ang kalidad ng langis ng haydroliko ay nararapat na palaging pansin. Ang isang mabigat na paggugupit ay nagtutulak sa circuit nito sa temperatura sa loob ng mahabang paglilipat; ang sobrang init na langis ay nawawala ang lagkit, ang mga hiwa ay nagiging hindi pantay at mas mabilis na tumatanda. Suriin ang antas ng langis, pagsasala at temperatura ng pagpapatakbo sa isang nakapirming iskedyul, hindi kapag lumitaw ang isang problema.
Ang kaligtasan ay bahagi ng plano ng produksyon. Ang mga makinang ito ay nag-iimbak ng malaking enerhiya sa hydraulic accumulator. Ang mga bantay sa harap at likuran, dalawang-kamay na operasyon at magkakaugnay na mga kontrol ay dapat na karaniwan, at ang pagpapanatili ng talim o frame ay dapat palaging magsimula sa mga haydrolika na naka-lock at sinusuportahan ang talim.
Ang pagpili ng heavy duty na hydraulic shearing machine ay bumababa sa pagtutugma ng arkitektura sa kapal ng plato na aktwal mong pinoproseso. Ang higpit ng frame, variable rake, hydraulic hold-down force at blade-gap control ay higit na mahalaga kaysa sa isang kaakit-akit na nameplate. Magsimula sa iyong pinakamakapal na regular na materyal, magpatakbo ng isang pagsubok sa pagtanggap dito, at bigyang pansin kung paano kumikilos ang makina pagkatapos ng isang oras ng tuluy-tuloy na pagputol. Gawin iyon, at ang gupit ay tahimik na magiging isa sa mga pinaka-maaasahang makina sa sahig.
Kaugnay na Produkto
-
 +86-13813747229
-
 [email protected]
-
 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu Province,China.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
