
Mga Awtomatikong Hydraulic Shearing Machine: Mga Uri, Detalye, at Gabay sa Pagpili
Ang pagbabagong iyon ay higit na mahalaga kung saan ang paggugupit ay nasa harap ng isang linya ng produksyon — sa paggawa ng makinarya, gawaing metalurhiko, mga tindahan ng aviation sheet-metal, at mga departamentong bumubuo ng light-industry. Ang praktikal na tanong para sa karamihan ng mga mamimili ay hindi kung nakakatulong ang automation; ito ay kung aling machine layout, specification set, at control package ang akma sa materyal na aktwal nilang pinutol.
Paano Talagang Gumagana ang Awtomatikong Hydraulic Shear
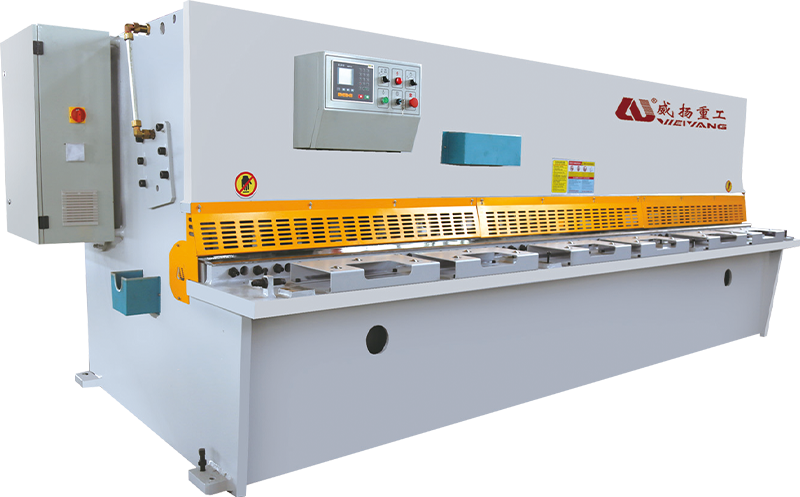
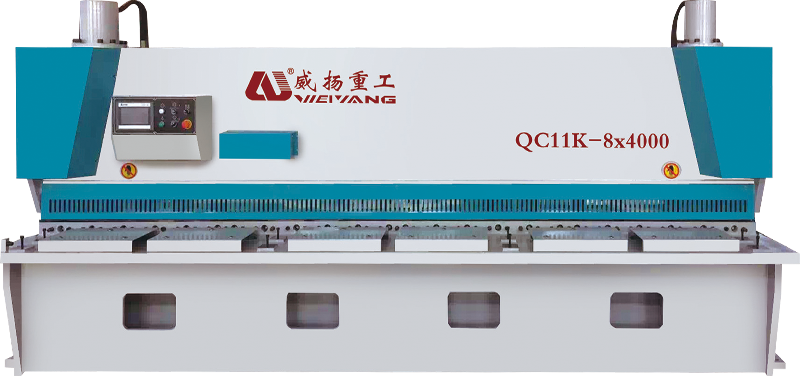
Ang prinsipyo ng pagtatrabaho ay diretso. Ang mga hydraulic cylinder ay nagtutulak sa itaas na sinag pababa, at ang talim na naka-mount sa sinag na iyon ay tumatawid sa isang nakapirming mas mababang talim, na gumagawa ng isang malinis na paghihiwalay sa kahabaan ng linya ng paggupit. Ang puwersa ng pagputol ay nagmumula sa presyon ng langis sa halip na flywheel momentum, kaya naman ang hydraulic shear ay nananatiling nakokontrol kahit na malapit sa ilalim ng stroke.
Ang awtomatikong bahagi ay tungkol sa kontrol. Pinoposisyon ng CNC controller ang back gauge, hinahampas ang beam, at inaayos ang blade clearance at anggulo ng rake mula sa isang naka-imbak na programa. Sa isang manu-manong paggugupit, ang bawat isa sa mga ito ay isang hiwalay na gawain sa pag-setup. Sa isang awtomatikong makina, pinipili ng operator ang isang programa at inihahanda ng makina ang sarili nito. Ang haydroliko na sistema ay nararapat ng mas maraming pansin gaya ng talim, dahil ang teknikal na pag-uugali ng hydraulic system sa isang CNC shearing machine direktang nakakaapekto sa bilis ng pag-ikot, kalidad ng pagputol, at pangmatagalang pagiging maaasahan.
Guillotine o Swing Beam: Piliin muna ang Layout
Ang mga awtomatikong hydraulic shear ay itinayo sa paligid ng dalawang pangunahing mekanikal na layout, at hindi sila mapapalitan. Bawat layout ay nababagay sa ibang production profile.
- Guillotine (gate) gunting ilipat ang itaas na talim nang diretso pababa, parallel sa ibabang talim. Ang matibay na frame ay lumalaban sa pagpapalihis, ang landas ng talim ay nananatiling patayo, at ang makina ay nagtataglay ng mas mahusay na katumpakan ng gilid sa mabigat na plato. Piliin ang layout na ito kapag ang iyong karaniwang materyal ay tumatakbo nang higit sa 10 mm o kapag ang mga parisukat, tuwid na hiwa na mga gilid ay mahirap na kinakailangan.
- Mga gunting ng swing beam paikutin ang itaas na talim sa paligid ng isang pivot, na nagpapababa sa kinakailangang puwersa ng pagputol at pinapasimple ang frame. Ang mga ito ay mas magaan at mas compact, at gumagana ang mga ito nang napakahusay mula sa 0.5 mm hanggang sa humigit-kumulang 8–10 mm na banayad na bakal — ang pinakakaraniwang hanay ng paggugupit sa pangkalahatang katha.
Isang kapaki-pakinabang na panuntunan: kung ang karamihan sa iyong trabaho ay wala pang 8 mm, karaniwang nag-aalok ang isang swing-beam machine ng pinakamahusay na balanse ng presyo, bilis, at bakas ng workshop. Kung regular mong pinuputol ang 10 mm pataas, ang mas matibay na disenyo ng gate ay nagbibigay-katwiran sa mas mataas na halaga ng kapital nito.
Anim na Detalye na Nagpapasya sa Pagganap ng Machine
Ang isang brochure ay naglilista ng maraming numero. Anim sa kanila ang nagsasabi sa iyo kung ang gupit ay akma sa trabahong talagang pinutol mo.
| Pagtutukoy | Karaniwang saklaw | Epekto sa produksyon |
|---|---|---|
| Pinakamataas na kapal ng pagputol | 4–25 mm (malumanay na bakal) | Tinutukoy ang laki ng frame, lakas ng bomba, at hanay ng agwat ng talim |
| Haba ng pagputol | 2,500–6,000 mm | Tinutukoy ang pinakamalaking sheet na maaari mong iproseso sa isang pass |
| Back gauge stroke at katumpakan | 500–800 mm; ±0.05–0.1 mm | Kinokontrol ang pag-uulit ng dimensyon sa mga batch |
| Anggulo ng kalaykay | 0.5°–2.5° | Ang mas mababang rake ay binabawasan ang pagbaluktot ng bahagi; mas mataas na rake cuts mas makapal na plato |
| Pagsasaayos ng blade clearance | Awtomatikong CNC (mga 5–10% ng kapal ng plato) | Nagpapabuti sa kalidad ng gilid at nagpapalawak ng buhay ng serbisyo ng blade |
| Ang bilis ng pagputol | 6–18 stroke kada minuto | Itinatakda ang bilis ng batch cutting lines |
Ang mga relasyon ay mas mahalaga kaysa sa mga numero. Ang kapal ng pagputol ay nagtutulak sa gastos ng frame at haydrolika. Ang anggulo ng rake at blade clearance ay ang dalawang setting na ginagawang malinis ang isang average na hiwa. Ang katumpakan ng back-gauge ay nagpapasya kung ang mga natapos na bahagi ay magkakahiwalay sa mahabang batch. Isang makina na mahusay ang marka sa tatlong pares na ito — lakas, geometry, pagpoposisyon — ang mananatili pa rin sa sahig sa loob ng labinlimang taon.
Ano ang Sinusuri ng Mga Sanay na Mamimili Bago Pumirma
Ang isang makina ay maaaring magmukhang kapani-paniwala sa isang showroom at mabibigo pa rin pagkatapos ng anim na linggo ng dalawang-shift na operasyon. Ang mga bihasang mamimili ay tumitingin sa pintura at tinitingnan ang apat na lugar.
- Katigasan ng frame. Ang frame ay lumilihis habang ang talim ay naglalapat ng puwersa sa haba ng pagputol. Ang isang welded frame na may makapal na side plates at tamang stress relief ay nagpapanatili ng deflection na mababa nang sapat na ang talim ay mananatiling parallel sa kama. Lumilitaw ang isang magaan na frame bilang mahinang parallelism at napaaga na pagkasira ng talim.
- Mga sangkap na haydroliko at paglamig. Tinutukoy ng pump, valves, at cylinder seal ang muscle ng makina. Para sa tuluy-tuloy na operasyon, ang hydraulic oil cooling ay hindi opsyonal; binabago ng mainit na langis ang paggawi ng pagputol at pinabilis ang pagkasira ng selyo.
- CNC controller at programming. Ang kontrol ay dapat mag-imbak ng mga materyal na programa at gawing madaling tawagan ang mga ito. Isang praktikal na pagsubok: maaari bang mag-set up ang operator ng bagong batch nang hindi nagbubukas ng manwal?
- Blade material at blade gap mechanism. Ang kalidad ng bakal ng talim ay makikita sa mga pagitan ng paggiling. Ang isang CNC blade-gap adjustment ay nagpapanatili ng clearance sa tamang porsyento ng kapal ng plate, na siyang pinaka direktang impluwensya sa pagbuo ng burr at kalidad ng gilid.
Ang pagpoposisyon, pagsasaayos, at pagkumpirma ay ginagamit upang tumagal ng ilang minuto sa pagitan ng mga pagbawas. Sa isang awtomatikong hydraulic shear, tumatagal sila ng ilang segundo — at doon talaga nagmumula ang productivity gain.
Kaligtasan at suporta kumpletuhin ang listahan. Ang bantay na sumusunod sa CE, mga magagaan na kurtina, isang emergency stop system, at pagkomisyon ng mga sinanay na technician ay hindi mga accessory. Ang isang shearing machine ay bumubuo ng sapat na puwersa upang maputol ang makapal na bakal sa loob ng isang segundo; ito ay nararapat sa parehong paggalang sa araw ng pag-install tulad ng sa sahig ng produksyon.
Kung Saan Pinakamabilis na Nagbabayad ang Awtomatikong Paggugupit
Ang payback ay pinakamabilis sa mga tindahan na pumutol sa parehong materyal na mga pamilya sa paulit-ulit na mga batch. Sa paggawa ng makinarya , halimbawa, ang isang gupit ay nagpapakain ng mga blangko sa mga baluktot, hinang, at mga istasyon ng pagtatapos; kapag ang isang blangko ay mali, ang bawat downstream na istasyon ay nagbabayad para sa error. Inaalis ng awtomatikong pagpoposisyon ang pinakakaraniwang pinagmumulan ng error na iyon — manu-manong pag-setup sa pagitan ng mga batch.
Ang parehong lohika ay nalalapat sa mga plantang metalurhiko at mga departamento ng aviation sheet-metal, kung saan ang kalidad ng gilid at pagkakapare-pareho ng dimensyon ay tahasang kinakailangan. Sa magaan na industriya — shelving, panel, enclosures — lumalabas ang benepisyo bilang output sa bawat shift.
Kung ang awtomatikong pagpoposisyon ay nakakatipid ng 15 hanggang 20 segundo bawat hiwa, ang isang linyang pagputol ng 200 blangko bawat araw ay mababawi ng higit sa isang oras ng oras ng operator. Sa dalawang shift, iyon ay dagdag na kapasidad bawat araw.
Lumilitaw din ang pagtitipid sa materyal. Ang isang blade gap na itinakda nang tama para sa kapal ng materyal ay nagbubunga ng walang burr na gilid, na nangangahulugang mas kaunting mga grinding pass, mas kaunting mga na-scrap na bahagi, at isang talim na mananatiling matalas nang mas matagal. Ang mga pagtitipid na ito ay mas maliit kaysa sa pagtitipid sa paggawa, ngunit sila ay naipon sa bawat paghiwa na ginagawa ng makina.
Pagpapanatiling Tumpak ang Awtomatikong Paggugupit para sa Pangmatagalan
Ang isang awtomatikong hydraulic shear ay hindi isang makinang walang maintenance; ito ay isang makina na ang pagpapanatili ay mas madaling iiskedyul. Tatlong gawi ang nagpoprotekta sa pamumuhunan.
- Suriin ang agwat ng talim sa tuwing babaguhin mo ang kapal ng materyal. Ang tamang clearance ay humigit-kumulang 5 hanggang 10 porsiyento ng kapal ng plato; masyadong malaki ang isang puwang ay gumagawa ng isang pinagsama gilid at mabibigat na burrs.
- Panatilihin ang hydraulic oil sa tamang antas, temperatura, at kalinisan. Ang kontaminadong langis ay ang pinakakaraniwang sanhi ng matamlay na paggalaw ng sinag at hindi pantay na puwersa ng pagputol.
- I-calibrate ang back gauge sa mga regular na pagitan. Kahit na isang maliit na drift ay ginagawang rework generator ang isang ±0.1 mm na detalye.
Napunit ang talim sa halip na putulin, gumulong ang gilid, at tumataas ang antas ng ingay. Kung hindi naitama, ang talim ay bumubuo ng mga micro-chip at ang mekanismo ng agwat ay nagsusuot nang hindi pantay.
At ang isang panuntunan ay hindi nagbabago: panatilihing malayo ang mga kamay sa cutting zone. Ang operator ay hindi bahagi ng ikot ng makina — iyon ang buong punto ng automation.
Kahit na ang isang maliit na hydraulic shear ay gumagawa ng dose-dosenang tonelada ng cutting force. Ang mga light curtain, two-hand control, at mechanical guard ay na-install sa isang dahilan: ang mga ito lang ang mas mabilis kaysa sa beam.
Paggawa ng Desisyon na Akma sa Iyong Floor
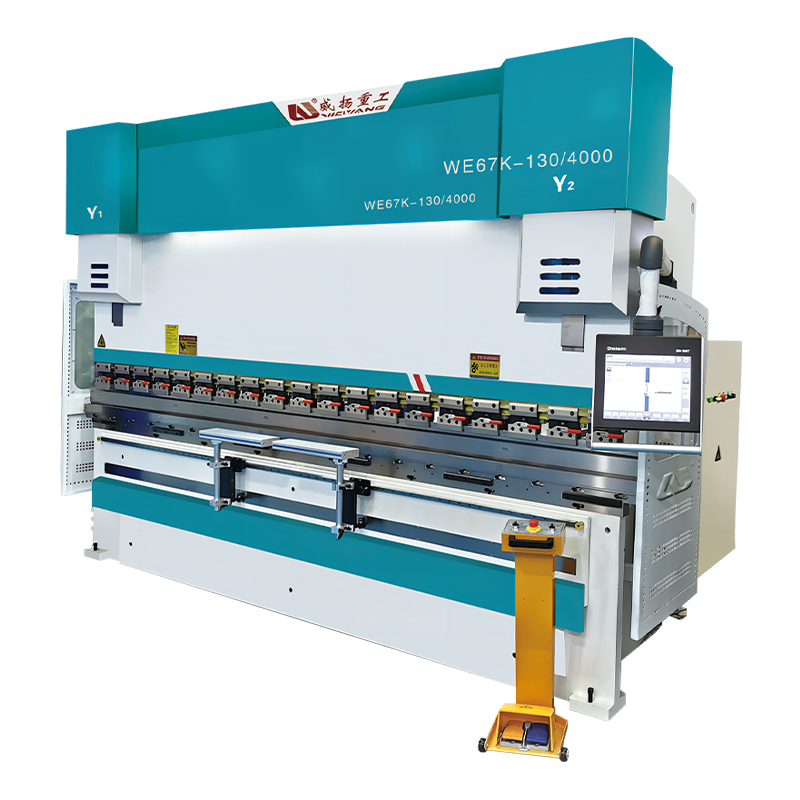
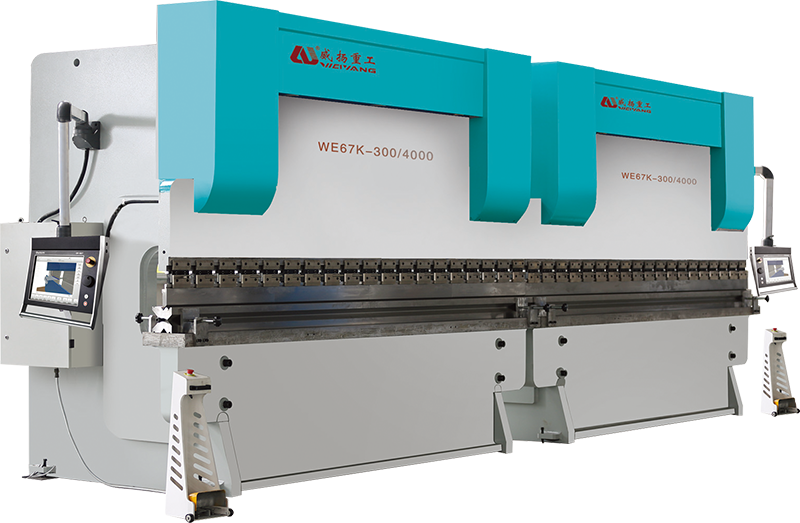
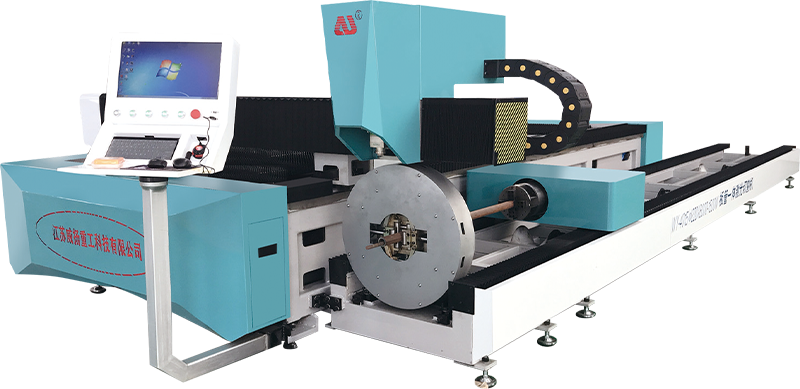
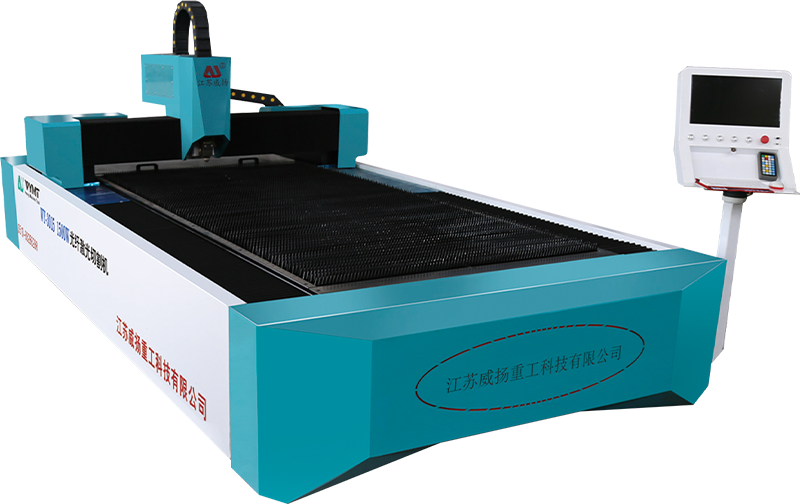
Ang isang awtomatikong hydraulic shearing machine ay nakakakuha ng lugar nito kapag ang throughput, repeatability, at independence ng operator ay mas mahalaga kaysa sa pinakamaliit na posibleng presyo ng pagbili. Magsimula sa layout — swing beam para sa medium sheet, gate shear para sa mas mabigat na plato. I-verify ang anim na detalye laban sa hanay ng materyal na aktwal mong pinoproseso. Suriin ang frame, hydraulics, controller, at blade na mekanismo na may parehong pangangalaga na ibibigay mo sa isang press brake o isang laser cutter. At ituring ang kaligtasan bilang bahagi ng disenyo ng makina, hindi isang karagdagang gastos.
Kung ang iyong tindahan ay pumutol ng higit sa ilang dosenang mga blangko bawat araw at inuulit ang parehong bahagi ng mga pamilya, ang automation ay hindi isang luho. Piliin ang makina na may tolerance nito sa buong batch — ang pagkakaiba sa gastos ng makina ay kadalasang binabayaran sa buhay ng blade at mga na-scrap na bahagi sa loob ng unang taon.
Kaugnay na Produkto
-
 +86-13813747229
-
 [email protected]
-
 22 Haifang Avenue, Chengdong Town, Hai'an City, Jiangsu Province,China.
Copyright © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Lahat ng Karapatan ay Nakalaan.
